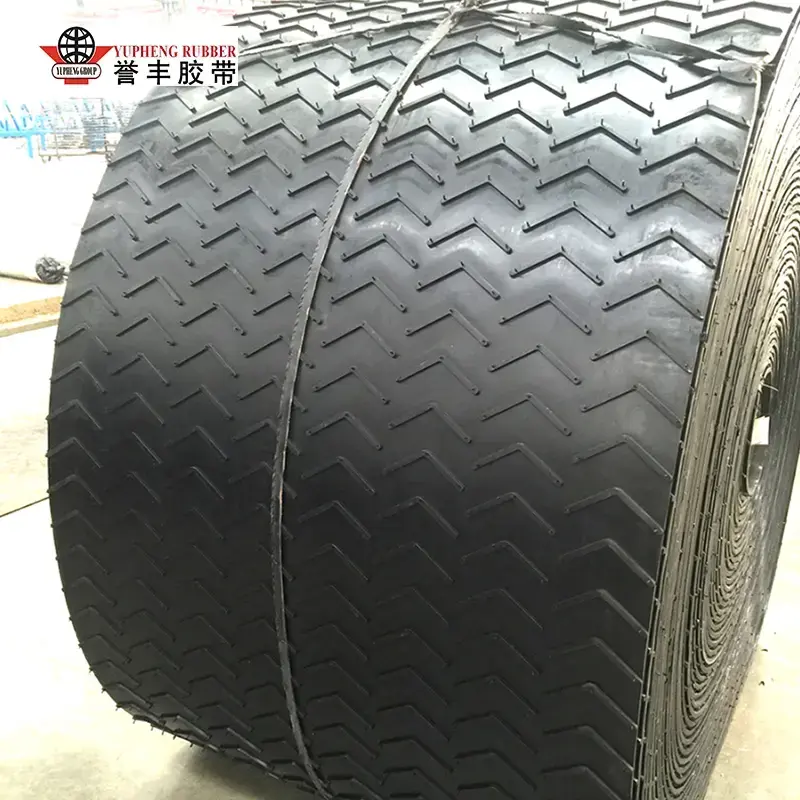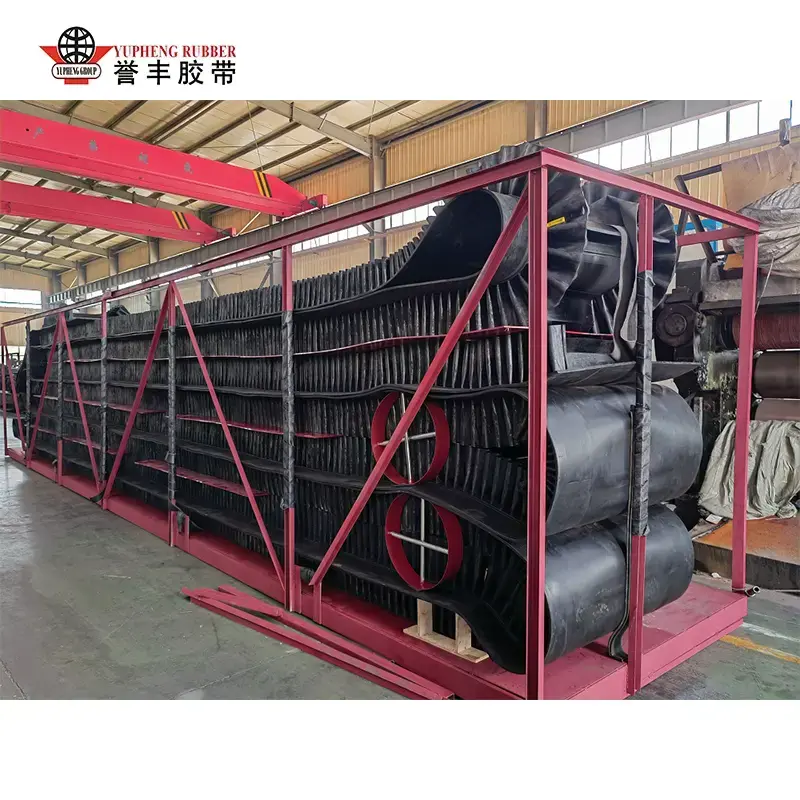
I. تهیه مواد خام (فرمولاسیون سفارشی)
سه دسته از مواد خام اصلی دقیقاً با توجه به شرایط عملیاتی تناسب دارند:
مواد اولیه لاستیکی
لاستیک پایه (لاستیک طبیعی/NR، SBR، EPDM، NBR) + عوامل تقویت کننده (کربن سیاه، سیلیس) + سیستم ولکانیزاسیون (گوگرد، شتاب دهنده ها) + افزودنی های کاربردی (آنتی اکسیدان ها، عوامل مقاوم در برابر سایش، بازدارنده های شعله، نرم کننده ها).
متمایز شده بر اساس کاربرد: لاستیک پوشش بالایی (مقاومت در برابر سایش و ضربه)، لاستیک پوشش پایین (اصطکاک کم) و لاستیک هسته/کاهش (مخصوصاً برای اتصال به لاشه).
مواد پایه لاشه
هسته پارچه: پلی استر (EP)، نایلون (NN) یا بوم پنبه ای؛ ظرفیت باربری چند لایه با استحکام بالا را فراهم می کند.
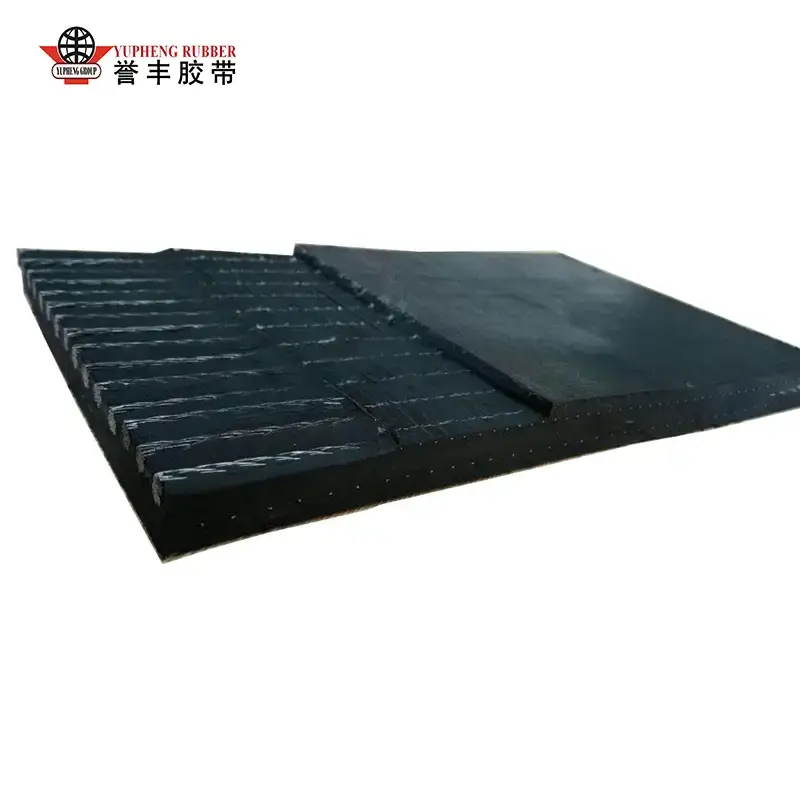
هسته طناب فولادی: طناب های فولادی گالوانیزه؛ طراحی شده برای کاربردهای استخراج در مسافت های طولانی و با فشار بالا.
عوامل باندینگ
محلول غوطه وری RFL (رزورسینول-فرمالدئید-لاتکس): از لایه برداری بین لاستیک و پارچه یا طناب های فولادی جلوگیری می کند.
II. فرآیند اختلاط (تهیه ترکیب لاستیکی؛ تعیین خواص اساسی)
مواد خام وزن شده و به یک مخلوط کن داخلی بسته می شوند. اختلاط در دماهای بالا (120-160 درجه سانتیگراد) و فشار بالا به مدت 10-15 دقیقه انجام می شود تا اطمینان حاصل شود که کربن سیاه و مواد افزودنی به طور کامل در لاستیک پایه پراکنده شده اند و از تجمع یا ولکانیزاسیون زودرس (سوختن) جلوگیری می کند.
این ترکیب برای اختلاط و خنک شدن بیشتر برای کاهش تنش های داخلی به یک آسیاب باز تخلیه می شود.
یک ماشین ورق، ترکیب را به ورق هایی با ضخامت ثابت فشار می دهد. اینها خنک می شوند و به مدت 4 تا 24 ساعت برای تثبیت انعطاف پذیری اجازه استراحت / بالغ می شوند.
نمونه ها برای سختی، استحکام کششی و استحکام چسبندگی آزمایش می شوند. دستههای نامرغوب مجدداً پردازش میشوند، در حالی که ورقهای واجد شرایط براساس دستهبندی برای استفاده در آینده ذخیره میشوند.
III. پیش تصفیه لاشه (برای افزایش استحکام باند بسیار مهم است)
1) پیش درمان بوم پارچه
بوم صاف و گردگیری می شود، سپس در مخزن غوطه وری RFL غوطه ور شده و خشک می شود. این یک فیلم پیوندی روی سطح الیاف بوم ایجاد می کند و از لایه برداری یا جدا شدن بعدی جلوگیری می کند. 2) پیش تصفیه کابل فولادی
کابل های فولادی گالوانیزه تحت چربی زدایی و زنگ زدایی قرار می گیرند و به دنبال آن فسفاته می شود تا یک لایه فسفات خشن ایجاد شود که به طور قابل توجهی چسبندگی نفوذی را با لاستیک هسته افزایش می دهد. تمام کابل ها تحت کشش یکنواخت برای آماده شدن برای مرحله بعدی صاف می شوند.
IV. کلندرینگ + شکل دهی (مجموعه لایه ای برای تولید کمربند سبز)
گزینه A: هسته فابریکتسمه نقالهتشکیل
پوشش لاستیکی از طریق کلندر چهار رول: بوم از پیش فرآوری شده با سرعت ثابت از میان رول های کلندری عبور می کند، با یک لایه نازک از لاستیک هسته ای که به طور یکنواخت در هر دو طرف اعمال می شود تا پارچه لاستیکی یک طرفه یا دو طرفه تولید شود.
مونتاژ چند لایه: لایههای پارچه لاستیکی با توجه به طرح (مثلاً 3، 4 یا 5 لایه)، با پوشش نازکی از لاستیک هستهای که بین لایهها اعمال میشود تا هوای حبسشده را خارج کند، در یک راستا قرار گرفته و روی هم چیده میشوند.
لایه های لاستیکی پوشش پایین و بالایی اعمال می شود (با لایه بالایی مقاوم در برابر سایش)، و لاستیک لبه برای مهر و موم کردن طرفین اعمال می شود.
رولهای فشار سرد مجموعه را فشرده میکنند تا حبابهای هوا و چین و چروکها را از بین ببرند و کمربند سبز ولکان نشده را ایجاد کنند.
گزینه B: تشکیل تسمه نقاله با هسته کابل فولادی (کاربرد با مقاومت بالا)
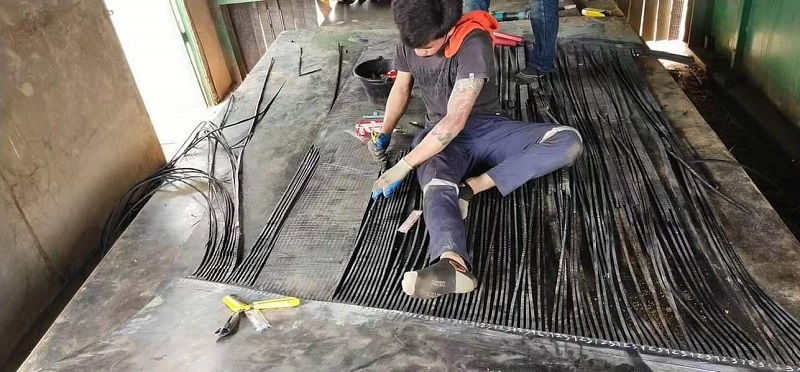
کابل های فولادی متعدد در فواصل مساوی و کشش ثابت روی میز شکل دهی برای اطمینان از توزیع یکنواخت بار چیده شده اند.
یک لایه زیرین از لاستیک هسته گذاشته شده است، کابل ها به طور مسطح در لاستیک تعبیه شده اند، و یک لایه لاستیکی پرکننده میانی برای پر کردن شکاف بین کابل ها اعمال می شود.
لایه های لاستیکی پوشش بالا و پایین ضخیم شده و لاستیک آب بندی لبه جانبی اعمال می شود.
پرس سرد خلاء مجموعه را یکپارچه می کند و از ایجاد حباب هوا یا تاول زدن بین کابل ها و لاستیک جلوگیری می کند.
محصولات مشتق تخصصی
دیوارههای جانبی، گیرهها و ورقهای لاستیکی طرحدار به طور همزمان در حین شکلدهی نصب میشوند تا یکپارچه نیمه تمام ضد لغزش یا شیبدار تولید کنند.تسمه نقاله.
V. ولکانیزاسیون (فرایند پخت هسته؛ اتصال متقابل لاستیکی دائمی)
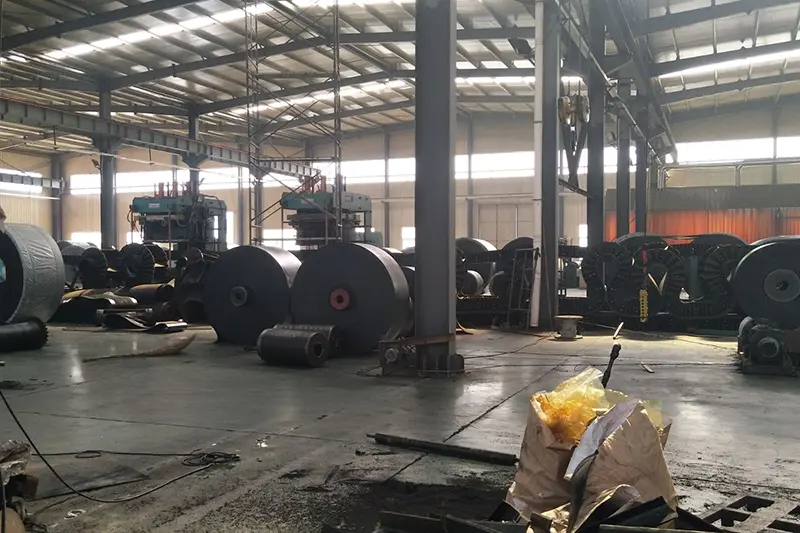
ولکانیزاسیون مرحله مهمی است که "پرده لاستیکی خام نرم" را به یک محصول نهایی با استحکام بالا تبدیل می کند. دو نوع اصلی تجهیزات استفاده می شود:
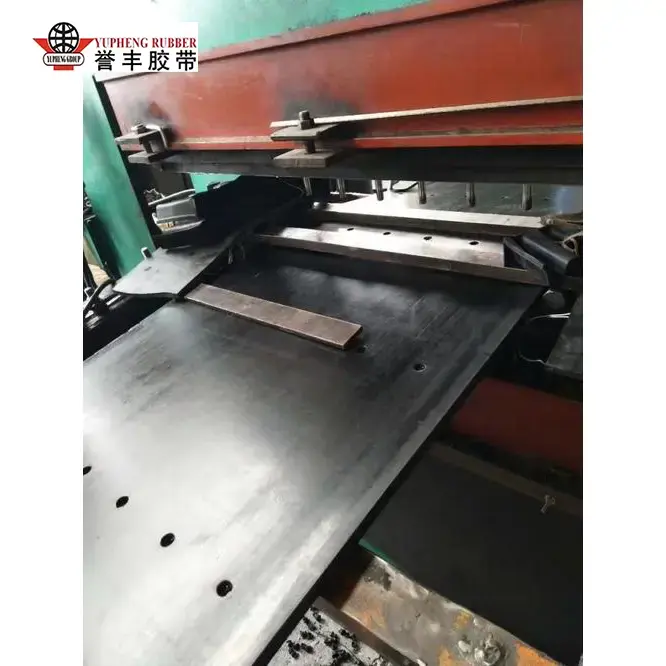
پرس ولکانیزه تخت تخت (فرایند دسته ای؛ برای عرض های کوچک تا متوسط یا تسمه های تخصصی)
تسمه خالی بین صفحات گرم شده چند لایه قرار می گیرد. شرایط فرآیند: دمای 140-160 درجه سانتیگراد، فشار 1.5-3 مگاپاسکال، و زمان ولکانیزاسیون بسته به ضخامت بین 15 تا 60 دقیقه است. تحت دما و فشار بالا، مولکولهای لاستیک به هم متصل میشوند و لایههای لاستیک و ساختار تقویتکننده را در یک کل واحد ترکیب میکنند.
ولکانایزر مداوم درام (تولید انبوه تسمه های تخت استاندارد برای مسافت های طولانی)
یک تسمه فولادی به طور مداوم تسمه خالی را با سرعت ثابت روی یک درام گرم و تحت فشار می کشد تا ولکانیزاسیون بدون وقفه انجام شود. این روش برای تسمه نقاله های بلند (کیلومتر طول) مناسب است و از ضخامت یکنواخت و عدم وجود اتصالات مقطعی اطمینان می دهد.
پس از ولکانیزاسیون، تسمه تحت یک فرآیند خنک سازی آرام و تدریجی قرار می گیرد تا از ترک خوردن یا تغییر شکل ناشی از انبساط و انقباض حرارتی جلوگیری شود.
VI. پس از پردازش و تکمیل
خنک کننده و تنظیم: خنک کننده هوا یا آب برای کاهش کامل دما و کاهش تنش های داخلی ولکانیزه.
برش لبه: برداشتن فلاش/فرارهای اضافی از هر دو طرف برای استاندارد کردن عرض تسمه.
درمان سطح: سنگ زنی، پرداخت، و علامت گذاری (مدل چاپ، رتبه بندی قدرت، مشخصات، و تاریخ تولید).
پردازش ویژه: سوراخ کردن، برش به طول های خاص، و جوش دادن اتصالات نهایی در صورت لزوم.
-